Artykuł sponsorowany
Za mały lub za duży luz w wykrojniku zmienia krawędź detalu i zużycie narzędzia
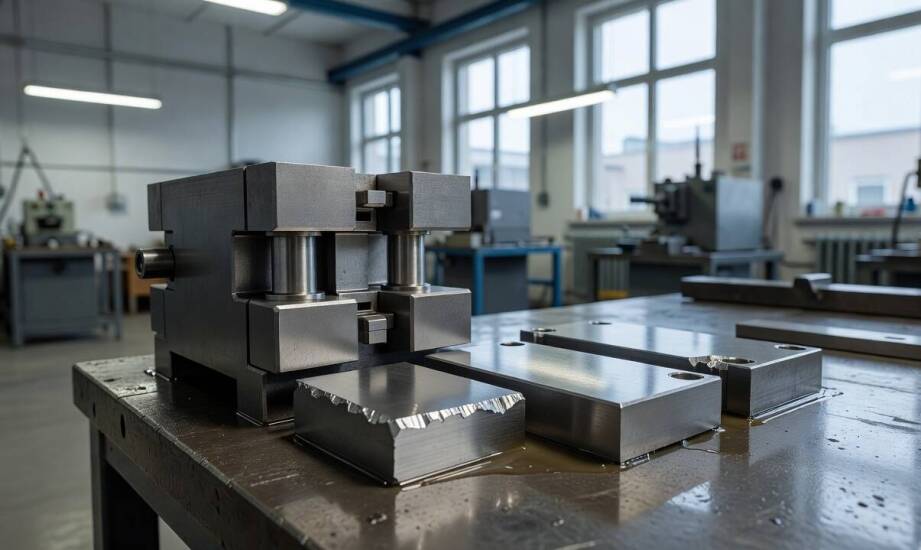
Detal zaprojektowany na rysunku technicznym często prezentuje się bezbłędnie. W trakcie fizycznej produkcji mogą jednak pojawiać się zadziory, odkształcenia i niestabilny cykl pracy prasy. Odrzuty produkcyjne generują dodatkowe koszty materiałowe i wymuszają przestoje maszyn. Taka sytuacja wynika zazwyczaj z niewłaściwego doboru luzu między stemplem a matrycą w zastosowanym wykrojniku.
Wpływ luzu na przebieg ścinania i jakość krawędzi detalu
Odległość między stemplem a matrycą decyduje o dokładnym pokryciu się mikropęknięć na krawędziach tnących. Optymalna wartość szczeliny generuje szeroki jasny pas na powierzchni cięcia, niewielki kąt załamania i umiarkowane stożkowanie przekroju. Zbyt mały luz blokuje naturalną propagację pęknięcia, co prowadzi do zjawiska wtórnego ścinania. Powstają wtedy dwa wyraźne jasne pasy oraz wydłużone zadziory na górnym końcu formowanego detalu. Przesadnie duża odległość przesuwa z kolei dolne mikropęknięcie do wewnątrz. Zjawisko to skutkuje większą strefą zerwania, mocno zaokrąglonymi narożami i nowymi zadziorami. Obie skrajności stanowczo podnoszą ryzyko odkształceń wymiarowych gotowego elementu. Zbyt mały luz zwiększa opory cięcia i mocno obciąża mechanizmy prasy. Zbyt duża szczelina zwykle obniża potrzebną siłę, ale drastycznie pogarsza jakość samej krawędzi. Typowy parametr roboczy dla stali miękkiej wynosi 5–10% grubości materiału na stronę.
Większy udział naprężeń rozciągających zmniejsza wewnętrzny opór odkształcenia materiału. Zjawisko to obniża odnotowywaną siłę cięcia przy wzroście szczeliny w przedziale od 5% do 12% grubości blachy. Nadmierna przestrzeń przyspiesza jednak degradację krawędzi tnących i obniża żywotność całego układu. Analiza uzyskanego odpadu po wykrawaniu pozwala inżynierom szybko ocenić poprawność ustawień maszyny. Optymalny luz zapewnia zbliżony kąt i formę płaszczyzn pęknięcia z obu stron obrabianego materiału.
Dostosowanie luzu do grubości blachy i roli układu prowadzeń
Identyczny procentowo luz daje zupełnie różne rezultaty przy zmianie grubości blachy lub jej własności mechanicznych. Twardsze i grubsze detale wymagają odpowiednio większej szczeliny roboczej. Kąt rozchodzenia się pęknięć pozostaje względnie stały, a zwiększona masa materiału potrzebuje więcej przestrzeni do bezpiecznej propagacji. Miękkie i plastyczne stopy tolerują mniejsze wartości wyjściowego luzu. Zbyt mała odległość zwiększa tu jednak ryzyko wspomnianego wtórnego ścinania i zablokowania narzędzia. Wytyczne dotyczące optymalnych parametrów wymagają ścisłego dostosowania do konkretnego gatunku i grubości blachy. Tabele inżynieryjne podają bardzo zróżnicowane wartości dla poszczególnych materiałów, co kategorycznie wyklucza stosowanie jednego uniwersalnego progu przejścia.
Elementy prowadzące i dociski bezpośrednio utrzymują osiowość części roboczych podczas powtarzalnych uderzeń. Zastosowane konstrukcje słupowe lub kulkowe skutecznie ograniczają szkodliwe siły poprzeczne. Taki układ zapobiega mechanicznemu wyboczeniu stempla i matrycy podczas pracy maszyny. Dociski stabilizują arkusz blachy na powierzchni, redukują marszczenie i znacznie ułatwiają oddzielanie gotowego detalu od matrycy. Poprawnie dobrany luz całkowicie traci swoją skuteczność bez sztywnego układu prowadzeń. Powstała niewspółosiowość natychmiast powoduje nierównomierne zużycie krawędzi i awarię wykrojnika.
Przejście od parametrów projektowych do fizycznego oprzyrządowania wymaga precyzyjnej obróbki skrawaniem. Odpowiednio skonstruowane tłoczniki i wykrojniki powstają najczęściej z wykorzystaniem wieloosiowego frezowania CNC oraz precyzyjnego elektrodrążenia drutowego. Gotowe elementy wymuszają zachowanie ścisłej tolerancji na poziomie setnych części milimetra. W narzędziowni PRODMET S.C. proces obróbki bloków stalowych uwzględnia rygorystyczne utrzymanie zakładanej szczeliny roboczej. Dokładność na początkowym etapie produkcji przekłada się bezpośrednio na żywotność całego systemu pod ogromnym obciążeniem ciśnieniowym.
Stabilna praca prasy mimo upływu czasu wynika z odpowiedniego dopasowania luzu, sztywnych prowadzeń i właściwości obrabianego materiału. Parametry te nigdy nie opierają się na jednym, uniwersalnym ustawieniu dla całego parku maszynowego. Każda zmiana grubości blachy lub jej gatunku wymusza ponowną weryfikację założeń na etapie konstrukcji. Precyzyjne wykonanie oprzyrządowania stanowi bezwzględny warunek konieczny do uzyskania powtarzalnej jakości krawędzi ciętych detali w produkcji masowej.
Kategorie artykułów
Polecane artykuły
Dlaczego w laparoskopowym zabiegu zwykle usuwa się tylko jajniki, a nie całą macicę
Karton klapowy czy fasonowy — jak konstrukcja zmienia pracę magazynu i bezpieczeństwo paczki
Przecieki w piwnicy wykonanej w systemie bezpowłokowym — jak znaleźć źródło i je uszczelnić
