Artykuł sponsorowany
Jakie wymagania projektu przesądzają o wyborze formowania podciśnieniowego w motoryzacji i OZE
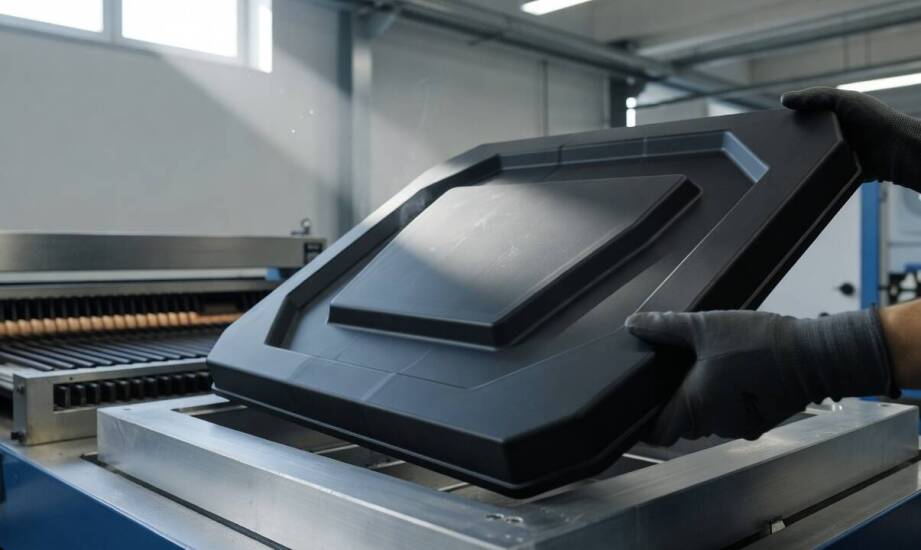
W projektach przemysłowych ten sam detal konstrukcyjny daje się często ukształtować kilkoma różnymi metodami produkcyjnymi. Rzeczywistość weryfikuje jednak takie plany na etapie szczegółowych analiz inżynieryjnych. Nie każda technologia przetwórstwa tworzyw spełnia jednocześnie rygorystyczne założenia dotyczące docelowej masy, skomplikowanej geometrii oraz specyficznych warunków pracy, jakich wymaga współczesna motoryzacja lub sektor odnawialnych źródeł energii. Ostateczny wybór właściwej metody produkcji rzutuje na rentowność całego przedsięwzięcia technologicznego.
Duży format i niska masa jako kryteria wyboru technologii
Duża powierzchnia i niska masa elementu przemawiają za formowaniem podciśnieniowym, zwłaszcza gdy alternatywne rozwiązania narzucają budowę ciężkiego i bardzo drogiego oprzyrządowania. Zoptymalizowane termoformowanie próżniowe ułatwia wytwarzanie wielkogabarytowych paneli oraz osłon o relatywnie cienkich ściankach, eliminując konieczność stosowania masywnych stalowych matryc wtryskowych. Branża motoryzacyjna wykorzystuje ten proces do produkcji osłon silnika, nadkoli czy elementów poszycia drzwi. W pojazdach elektrycznych liczy się bowiem każdy gram, a elementy z tworzyw skutecznie zastępują klasyczną blachę. Z kolei sektor odnawialnych źródeł energii wdraża tę metodę do tworzenia trwałych obudów oraz zewnętrznych osłon urządzeń prądotwórczych. Niska masa własna zrealizowanego detalu ułatwia jego późniejszy transport i bezpieczny montaż na hali.
Zależności geometryczne obejmujące głębokość tłoczenia, promienie przejść oraz obecność podcięć bezpośrednio weryfikują mechaniczną wykonalność obudowy. Wskaźnik proporcji wysokości do średnicy (H/D) na poziomie około 0,4 stanowi optymalną wartość dla procesów negatywowych, chroniąc przed niekontrolowanymi pęknięciami. Zaprojektowanie nazbyt ostrych promieni skutkuje nadmiernym ścieńczeniem tworzywa na krawędziach, podczas gdy rozbudowane podcięcia utrudniają wyjęcie sztuki z oprzyrządowania. Konstruktor musi zaplanować precyzyjny rozkład grubości ścianek i wprowadzić przetłoczenia wzmacniające w newralgicznych strefach obciążenia. Wynika to z faktu, że podczas rozciągania nagrzanej płyty następuje naturalne pocienienie materiału. Odpowiednio zaprojektowane promienie i równomierne chłodzenie minimalizują ryzyko powstawania odkształceń już po uwolnieniu gotowego elementu z matrycy.
Kontrola jakości powierzchni roboczych i powtarzalność wymiarowa wymagają wnikliwej oceny przed pełnym uruchomieniem linii. Kształtowanie podciśnieniowe odwzorowuje wszelkie detale formy z dużą dokładnością, co od razu uwypukla wady samego narzędzia bazowego. Docelowe wykończenie zewnętrznych krawędzi wymusza często wprowadzenie dodatkowej obróbki mechanicznej za pomocą pięcioosiowych frezarek CNC, co gwarantuje zachowanie wymaganych tolerancji montażowych. Kluczowe parametry procesu wymagają rygorystycznej stabilizacji, aby każda kolejna sztuka zjeżdżająca z taśmy produkcyjnej zachowywała identyczne parametry mechaniczne.
Koszty i wymagania środowiskowe w motoryzacji i OZE
Planowana wielkość partii, docelowy czas wdrożenia produkcji oraz budżet inwestycyjny na narzędzia wprost definiują opłacalność całej operacji. Matryce stosowane w procesie podciśnieniowym są zdecydowanie tańsze i szybsze w obróbce niż analogiczne formy wtryskowe. Taka charakterystyka stosowanych narzędzi pozwala skrócić wczesną fazę prototypowania do zaledwie kilku tygodni. Omawiana technologia sprawdza się doskonale w przypadku średnich serii liczących od kilkudziesięciu do kilku tysięcy sztuk rocznie. Angażowanie wielkich budżetów w potężne formy wtryskowe dla podobnych wolumenów produkcyjnych okazuje się zazwyczaj błędem z perspektywy księgowej.
Agresywne środowisko pracy w motoryzacji i energetyce odnawialnej mocno ogranicza pulę dopuszczalnych surowców i bazowych płyt termoplastycznych. Gotowe części stawiają czoła ciągłym wibracjom, skrajnym temperaturom, wilgoci oraz niszczącemu wpływowi promieniowania ultrafioletowego. Produkcję komponentów przeznaczonych na zewnątrz opiera się najczęściej na materiałach z dodatkami stabilizującymi, takich jak tworzywo ASA lub specjalnie wzmacniane odmiany polimerów. Elementy infrastruktury wiatrowej i systemów fotowoltaicznych muszą wytrzymywać wieloletnią ekspozycję na skrajne warunki pogodowe bez pogorszenia swoich właściwości nośnych. Wybrane dodatki uniepalniające lub wzmacniające strukturę wewnętrzną wprowadza się do cyklu życia produktu już na etapie ekstruzji samej płyty.
Przejście od komputerowego modelu CAD do w pełni działającego wyrobu zamyka się w kilku ściśle zdefiniowanych fazach operacyjnych. Cykl obejmuje kolejno weryfikację i suszenie higroskopijnych płyt, podgrzanie arkusza do plastyczności, właściwe uformowanie materiału próżnią i jego późniejsze schłodzenie. Ostatni akord to mechaniczne odcięcie naddatków technologicznych. Spółka EKOTECH prowadzi proces produkcyjny elementów z tworzyw w modelu kompleksowym. Obejmuje on przygotowanie dokumentacji inżynieryjnej, obróbkę matrycy formującej, właściwe formowanie docelowego wyrobu oraz dostawy gotowych partii z wykorzystaniem zaplecza logistycznego. Kontrolowanie całego łańcucha operacyjnego skutecznie zabezpiecza zgodność finalnego detalu z przyjętymi założeniami konstrukcyjnymi.
Ostateczna akceptacja technologii formowania podciśnieniowego w przemyśle stanowi naturalny wynik dogłębnej kalkulacji inżynieryjnej. Wynika ona bezpośrednio z poszukiwania kompromisu pomiędzy geometryczną trudnością detalu, ekstremalnymi warunkami późniejszej eksploatacji i bezwzględną ekonomiką halową. Decyzji tej nie determinuje pojedynczy wskaźnik laboratoryjny, lecz zestawienie kosztów wytworzenia z wymaganiami wytrzymałościowymi narzuconymi przez rynek docelowy.
Kategorie artykułów
Polecane artykuły
Nowoczesne panele podłogowe na Mokotowie – dlaczego warto je wybrać?

Wpływ specyfiki materiału i geometrii projektu na technologiczną wykonalność detali maszynowych

Jakie formaty teczek najlepiej sprawdzają się w biurze?
