Artykuł sponsorowany
Jak różne materiały obrabiane zmieniają wymagania wobec naprawy elektrowrzeciona CNC
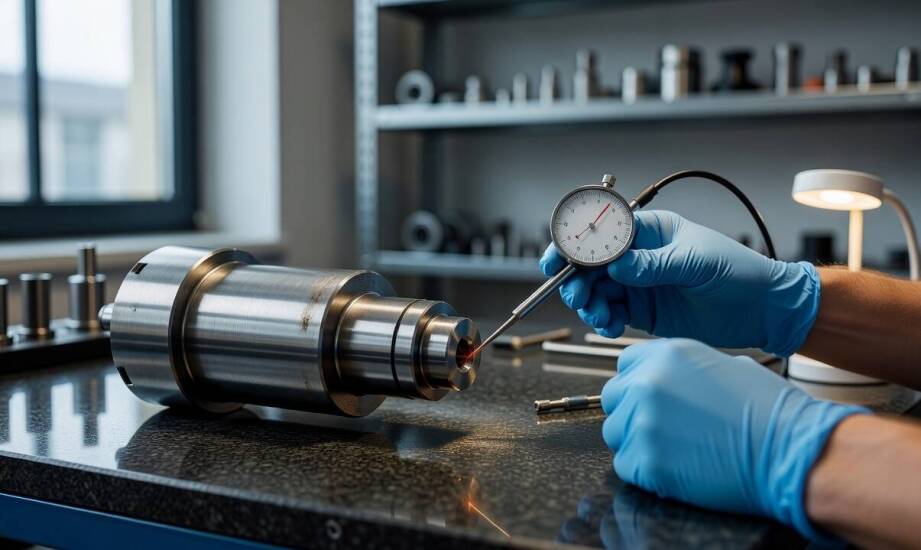
W zakładach produkcyjnych z branży metalowej, drzewnej oraz przemysłu tworzyw sztucznych obróbka skrawaniem stanowi fundament całego procesu technologicznego. Głównym elementem wykonawczym w maszynach CNC są elektrowrzeciona, które pracują pod radykalnie różnymi obciążeniami w zależności od profilu działalności fabryki. Rodzaj obrabianego materiału bezpośrednio wpływa na charakterystykę termiczną, siły skrawania, a ostatecznie na tempo zużycia łożysk, układów chłodzenia oraz smarowania. Obróbka każdego surowca generuje odmienne wibracje i specyficzne zanieczyszczenia, które z czasem penetrują wnętrze mechanizmu. Identyczne podejście do serwisowania podzespołów pochodzących z różnych środowisk pracy prowadzi do powtarzających się awarii i kosztownych przestojów. Zrozumienie, jak konkretny materiał niszczy poszczególne elementy wrzeciona, jest kluczem do skutecznej regeneracji.
Różnice obciążeń przy pracy z drewnem i metalem
Skrawanie drewna naturalnego oraz materiałów drewnopochodnych wymaga utrzymywania bardzo wysokich prędkości obrotowych. Powstaje przy tym znaczna ilość niezwykle drobnego pyłu, który zachowuje się jak agresywny materiał ścierny. Zanieczyszczenia te potrafią omijać standardowe uszczelnienia labiryntowe, szybko wnikając do łożysk i przestrzeni wokół wentylatorów. Maszyny stolarskie pracują zazwyczaj na sucho, bez użycia chłodziwa cieczowego, co zwiększa ryzyko przegrzewania podzespołów przy niewłaściwym posuwie i generuje dodatkowe ciepło pochodzące z tarcia. Łożyska są w tych warunkach szczególnie narażone na zablokowanie przez pył oraz szybką degradację nałożonego fabrycznie środka smarnego.
Frezowanie metalu, szczególnie twardej stali konstrukcyjnej czy stopów żaroodpornych, charakteryzuje się zupełnie inną mechaniką zużycia. Odbywa się przy znacznie niższych obrotach, ale wymaga przekazania wysokiego momentu obrotowego i radzenia sobie z potężnymi obciążeniami promieniowymi. Taki proces wymusza najwyższą stabilność całego układu, ponieważ wibracje i siły skrawania przenoszą się bezpośrednio na narzędzie oraz detal, rzutując na precyzję obróbki. Twardy metal generuje ogromne ilości ciepła w strefie cięcia, co wymusza stosowanie wydajnych systemów chłodziwa. Ciecz potrafi jednak penetrować obudowę, powodując korozję lub wymywanie smaru. Różnica w charakterze uszkodzeń oznacza, że naprawa po obróbce metalu wymaga przede wszystkim dokładnej kontroli geometrii stożka mocującego, weryfikacji siły zacisku oprawki oraz sprawdzenia stanu uzwojeń silnika.
Tworzywa sztuczne i specyfika doboru procedur naprawczych
Obróbka tworzyw sztucznych i kompozytów przebiega przy równie wysokich obrotach co w przypadku drewna, jednak materiały te posiadają bardzo niską przewodność cieplną oraz relatywnie niskie temperatury topnienia. Zbyt długi kontakt narzędzia z frezowanym detalem powoduje natychmiastowe ryzyko miejscowego stopienia wióra, który przykleja się do frezu. Aby temu zapobiec, chłodzenie realizuje się sprężonym powietrzem lub systemami minimalnego smarowania, a odpowiednie obciążenie ostrza pozwala skutecznie odprowadzać większość ciepła wraz z odciętym wiórem. Praca przerywana, charakterystyczna dla produkcji detali z tworzyw, dodatkowo komplikuje bilans termiczny wrzeciona. Ciągłe cykle nagrzewania i chłodzenia powodują rozszerzalność cieplną komponentów, co z kolei wpływa na lepkość smaru, wywołując jego degradację lub niebezpieczny niedobór na bieżniach łożysk.
Diagnostyka uszkodzeń musi bezwzględnie uwzględniać środowisko, w jakim na co dzień funkcjonowała maszyna. Przy wszechobecnym pyle drzewnym priorytetem pozostaje drobiazgowe sprawdzenie uszczelnień gazowych oraz drożności układów przedmuchu. W przypadku wrzecion z branży obróbki metalu serwisanci badają luzy promieniowe oraz pęknięcia zmęczeniowe wywołane wibracjami. Praca z tworzywami sztucznymi wymusza z kolei dokładną kontrolę przepływu w płaszczu chłodzącym, by zapobiec zatorom termicznym. Dobór procedur odnowy nie może być w takich sytuacjach szablonowy.
Dostępna na rynku regionalnym usługa, jaką jest naprawa elektrowrzecion Bydgoszcz, z powodzeniem wspiera zakłady z różnorodnych gałęzi przemysłu w utrzymaniu ciągłości pracy. Przykładem placówki technicznej realizującej dopasowaną do obrabianego materiału diagnostykę jest Enermetcnc Justyna Śliwonik, gdzie proces weryfikacji zdemontowanego sprzętu opiera się na wnikliwej analizie dotychczasowego obciążenia obrabiarki.
Samo mechaniczne poskładanie wrzeciona i uruchomienie go na stole warsztatowym nie wystarcza do oceny powodzenia całego zabiegu serwisowego. Złożoność nowoczesnych procesów produkcyjnych wymusza przeprowadzanie testów na hamowni w pełnym zakresie prędkości obrotowych. Podstawą jest dynamiczne wyważanie wirnika zgodne z rygorystycznymi normami dokładności, co zapobiega przedwczesnemu zużyciu wstawionych elementów. Specjaliści mierzą bicie promieniowe na minimalnym poziomie tolerancji, analizują rozkład temperatur na obudowie, rejestrują spektrum drgań oraz sprawdzają sygnały płynące z układów sensorycznych. Dopasowanie procedury odnowy do rodzaju skrawanego materiału i historii obciążeń decyduje o trwałości mechanizmu, pozwalając zakładom produkcyjnym zminimalizować ryzyko kolejnych nieplanowanych przerw w pracy.
Kategorie artykułów
Polecane artykuły
Nowoczesne panele podłogowe na Mokotowie – dlaczego warto je wybrać?
Wpływ specyfiki materiału i geometrii projektu na technologiczną wykonalność detali maszynowych
Jakie formaty teczek najlepiej sprawdzają się w biurze?