Artykuł sponsorowany
Jak etap projektu i dobór tworzywa wpływają na opłacalność formowania podciśnieniowego
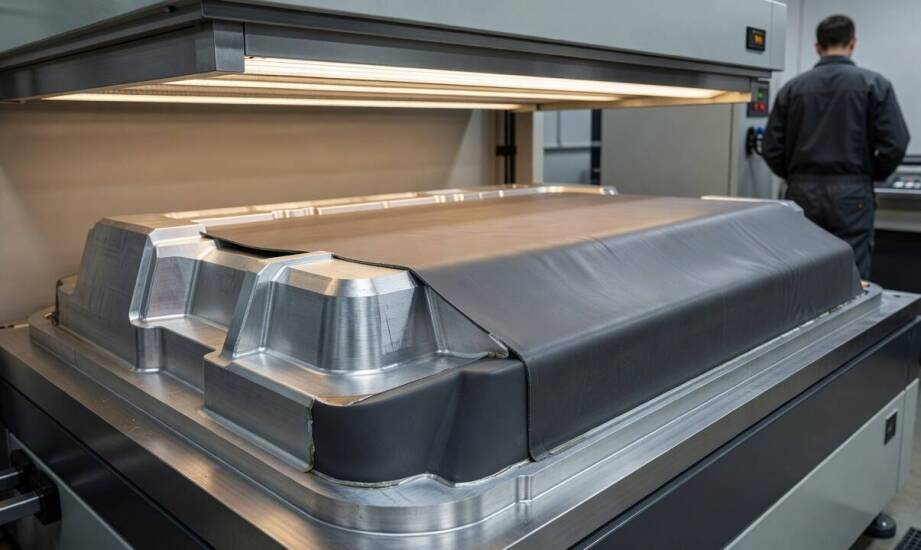
Projektowanie detalu do formowania próżniowego wymaga uwzględnienia specyfiki technologii już na wczesnym etapie koncepcji. Ten sam element może okazać się wysoce opłacalny w produkcji seryjnej tylko wtedy, gdy jego geometria i parametry materiałowe od początku odpowiadają mechanice tego procesu. Nieodpowiednie założenia projektowe prowadzą do kosztownych poprawek narzędzi, a w skrajnych przypadkach wymuszają całkowitą zmianę wybranej metody wytwarzania. Inżynierowie muszą z wyprzedzeniem przewidzieć zachowanie rozgrzanego arkusza tworzywa podczas kontaktu z chłodną formą.
Zależność między geometrią, tworzywem a opłacalnością produkcji
Kąty wyciągania ścianek wynoszą minimum 3° na formach męskich oraz 5° na formach żeńskich. Głębsze i bardziej złożone detale wymagają odpowiednio większych pochyleń. Takie rozwiązanie ułatwia wyjmowanie gotowego produktu i redukuje ryzyko uszkodzeń narożników podczas mechanicznego rozformowywania. Promienie wewnętrzne powinny stanowić równowartość przynajmniej 1,5 do 2 grubości wyjściowego materiału, natomiast zewnętrzne nawet 3 do 5 grubości. Łagodne przejścia zapewniają równomierne rozłożenie tworzywa i pomagają uniknąć mikropęknięć w gotowym detalu. Wskaźnik głębokości tłoczenia musi oscylować wokół bezpiecznych proporcji technologicznych. Zbyt głębokie formowanie bez dodatkowego wspomagania prowadzi do znacznego, niekontrolowanego pocienienia bocznych ścianek. Skomplikowana geometria z podcięciami wymusza z kolei projektowanie układów dzielonych, co zauważalnie podnosi barierę wejścia w projekt.
Wybór odpowiedniego surowca bezpośrednio decyduje o sztywności elementu, jego docelowej odporności na temperaturę oraz promieniowanie ultrafioletowe. Płyty z ABS formuje się zazwyczaj w przedziale 150–190°C. Materiał ten oferuje bardzo dobrą wytrzymałość udarową, jednak wymaga dodatkowej stabilizacji w przypadku długotrwałej ekspozycji na słońce. Tworzywo ASA gwarantuje wysoką odporność na działanie zmiennych czynników atmosferycznych bez zauważalnej utraty właściwości mechanicznych w czasie. Poliwęglan doskonale sprawdza się w aplikacjach narażonych na silne uderzenia i potrafi wytrzymać nagrzewanie do 135°C. Z kolei polipropylen charakteryzuje się bardzo dużą odpornością na agresywne rozpuszczalniki i kwasy. Technolog musi zawsze dobierać początkową grubość płyty z uwzględnieniem naturalnego rozciągania polimeru w najgłębszych strefach matrycy.
Wdrażanie projektu i koszty oprzyrządowania w praktyce przemysłowej
Na etapie wczesnej budowy prototypu wykorzystuje się zazwyczaj tanie narzędzia wykonane z twardych płyt MDF lub specjalnych żywic epoksydowych. Przejście do właściwej, ciągłej produkcji seryjnej wymaga już zastosowania profesjonalnych bloków aluminiowych. Solidne narzędzia metalowe zachowują pełną stabilność wymiarową przez tysiące cykli pracy w podwyższonej temperaturze. Koszt przygotowania całego oprzyrządowania w opisywanej technologii pozostaje znacznie niższy w porównaniu do standardowych systemów wtryskowych. Znacząco skraca się również całkowity czas potrzebny na fizyczne uruchomienie nowej linii produkcyjnej. Wprowadzanie ewentualnych korekt konstrukcyjnych na wczesnym etapie wdrażania bywa relatywnie proste pod kątem technicznym. Daje to zespołom inżynieryjnym dużą swobodę iteracyjnego poprawiania koncepcji bez ponoszenia ryzyka utraty budżetu początkowego.
Przemysłowe termoformowanie próżniowe znajduje szerokie zastosowanie w wymagającym sektorze motoryzacyjnym oraz transportowym. Metoda ta służy do ciągłego wytwarzania paneli drzwiowych, wytrzymałych osłon podwozia, aerodynamicznych elementów bagażników dachowych oraz specjalistycznych zabudów pojazdów użytkowych. W szybko rosnącej branży odnawialnych źródeł energii powstają w ten sam sposób duże osłony podzespołów turbin wiatrowych oraz obudowy falowników. Firma EKOTECH zajmuje się produkcją elementów kompozytowych oraz formowanych próżniowo, dostarczając klientom biznesowym gotowe komponenty ściśle dopasowane do specyfikacji technicznej. Odpowiednie zaplecze maszynowe pozwala inżynierom na płynne przechodzenie od fazy testowej do regularnych dostaw.
Stopień geometrycznego skomplikowania samego detalu bezpośrednio rzutuje na ostateczny koszt obróbki CNC narzędzia kształtującego. Grubsze płyty tworzywa stosowane przy wytwarzaniu masywnych brył zwiększają końcową wagę produktu i wymuszają wydłużenie cyklu grzewczego. Liczba niezbędnych prób ustawienia maszyn oraz precyzyjnego dopracowania mapy rozkładu temperatur zawsze wpływa na finalny harmonogram wdrożenia. W przypadku gigantycznych wolumenów liczonych w dziesiątkach tysięcy sztuk inna technologia przetwórstwa może z czasem okazać się korzystniejsza ekonomicznie ze względu na maksymalną redukcję kosztu wytworzenia pojedynczego detalu.
Rzetelne zestawienie założeń technicznych z planowaną wielkością partii produkcyjnej i docelowym środowiskiem pracy pozwala obiektywnie ocenić opłacalność inwestycji. Wnikliwa analiza układu wymiarów, trafny dobór parametrów surowca oraz racjonalna kontrola wydatków na etapie frezowania formy minimalizują ryzyko biznesowe i pozwalają uzyskać wysoką powtarzalność seryjną wytwarzanych elementów.
Kategorie artykułów
Polecane artykuły
Dlaczego w laparoskopowym zabiegu zwykle usuwa się tylko jajniki, a nie całą macicę
Karton klapowy czy fasonowy — jak konstrukcja zmienia pracę magazynu i bezpieczeństwo paczki
Za mały lub za duży luz w wykrojniku zmienia krawędź detalu i zużycie narzędzia